 苏州3D打印厂家_苏州3D打印公司_3D打印工厂_苏州三维扫描服务-苏州麦客信息
苏州金属3D打印如何助力汽车排气歧管定制开发
123像排气歧管这种结构复杂、耐高温、还要精确装配的零件,能不能不开模、快速打样?能不能改一版、打一版?能不能小批量复制?答案是可以。下面苏州3D打印厂家——麦客信息结合高性能汽车排气歧管的开发思路,分享金属3D打印在汽车零部件定制中的实际价值,也帮助您判断...
查看全文全站搜索
为什么模型缩放后细节没了?为什么打印件会翘曲、卷边、开裂?为什么后处理时薄壁容易损坏?这些问题往往都与壁厚设计密切相关。
本文将从苏州3D打印厂家的实际经验出发,系统讲解常见壁厚问题、产生原因和解决方案,帮助您提升3D打印成功率,也为您选择专业苏州3D打印服务提供参考。
一、为什么壁厚如此关键?
壁厚直接影响以下方面:
结构强度:壁太薄容易断裂、变形;壁太厚则可能增加内应力和材料成本。
打印成功率:薄壁在打印过程中容易翘曲、卷边、塌陷。
表面质量:不合理壁厚会放大层纹、瑕疵和尺寸误差。
后处理效果:薄壁在打磨、钻孔、喷漆、装配时更容易损坏。
成本与交期:过厚壁会浪费材料、延长打印时间。
因此,壁厚不是“越厚越好”,也不是“越薄越精细”,而是要根据工艺、材料、受力情况和装配要求综合优化。
二、常见壁厚问题与解决方案
1. 缩放模型导致细节丢失
问题表现:
模型放大或缩小后,薄壁变得过薄,打印时无法成型,或者细节模糊、缺失。
主要原因:
缩放时只调整了整体尺寸,没有同步调整壁厚。尤其是缩小模型时,原本1mm的壁可能变成0.5mm甚至更薄。
解决方案:
按比例调整壁厚:模型缩小50%,壁厚也应同步缩小50%。但如果低于工艺最小壁厚,就需要重新设计。
使用CAD检查:打印前用CAD软件检查最小壁厚,必要时加厚关键区域。
咨询苏州3D打印公司:专业工程师可在打印前进行可制造性分析,避免缩放后无法打印。
2. 翘曲变形
问题表现:
打印件底部或边缘弯曲、扭曲,无法与平台保持平整。
主要原因:
不同区域冷却和收缩速度不一致,尤其在大尺寸件、ABS等易收缩材料中更常见。
解决方案:
适当增加壁厚:例如从1mm增加到2mm,可提升刚性,减少翘曲。
使用加热打印床:保持恒定温度,让冷却更均匀。
优化打印参数:降低打印速度、调整层高、控制冷却速率,减少热应力。
合理设计圆角和加强筋:避免大面积薄壁突然收缩。
3. 卷边、边缘翘起
问题表现:
打印件边缘从打印床上翘起、剥离,严重时导致打印失败。
主要原因:
首层附着力不足、冷却过快、打印床温度不合适。
解决方案:
增强平台附着力:使用胶棒、美纹纸、专用打印面板等。
增加初始层壁厚:前几层用更厚壁厚,有助于锚定模型。
调整打印床温度:根据材料设置合适温度,适当提高首层温度。
添加底筏或裙边:增加接触面积,提升附着力。
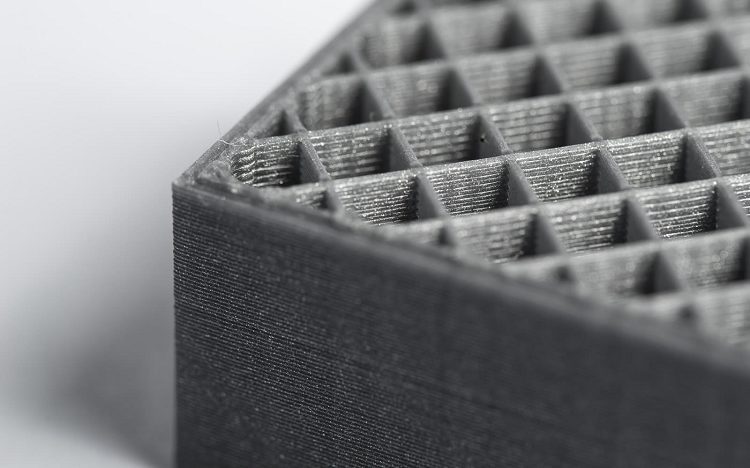
4. 内应力与开裂
问题表现:
打印件放置一段时间后出现裂纹,薄壁区域尤其明显。
主要原因:
材料冷却收缩不均,内部应力集中,薄壁区域承受能力弱。
解决方案:
缓慢冷却:打印完成后逐步降低打印床温度,避免急冷。
增加壁厚:让应力分布更均匀,降低开裂风险。
退火处理:部分材料可通过退火释放内应力,提高耐用性。
优化打印方向:让受力方向与层间结合方向匹配。
5. 后处理困难
问题表现:
打磨、钻孔、攻丝、喷漆时,薄壁容易破裂、变形或穿透。
解决方案:
加固薄壁区域:设计加强筋、加厚局部或增加支撑结构。
适当增加壁厚:为后处理预留材料余量。
分步后处理:先粗磨再精修,避免一次性用力过大。
选择专业苏州3D打印服务:厂家可根据后处理要求优化壁厚和工艺。
6. 表面光洁度差
问题表现:
薄壁表面粗糙、层纹明显、凹凸不平。
主要原因:
薄壁冷却快、挤出不稳定,容易产生层间痕迹。
解决方案:
优化层高:如0.1mm层高可提升表面细腻度。
调整打印速度:降低速度,提高挤出稳定性。
增加壁厚:较厚壁更不容易显现层纹和瑕疵。
后处理抛光:SLA、SLS等工艺可配合打磨、喷砂、染色。
7. 支撑结构问题
问题表现:
支撑不足导致塌陷,或支撑太难拆除,损伤薄壁。
解决方案:
优化支撑设计:确保支撑充分且不干扰关键壁面。
使用可溶性支撑:复杂结构可采用水溶或可剥离支撑。
调整打印方向:减少悬垂和支撑需求。
增加壁厚:即使支撑不理想,也能保持结构完整性。
8. 材料使用过多、成本过高
问题表现:
壁厚过大导致材料浪费、打印时间增加、成本上升。
解决方案:
平衡强度与效率:在满足强度前提下采用最小必要壁厚。
策略性使用填充:通过提高填充率增强局部强度,而不是盲目加厚外壁。
拓扑优化:去除多余材料,保留受力路径。
让苏州3D打印厂家评估:专业团队可帮助优化壁厚与成本。
9. 薄壁强度不足与层间结合差
问题表现:
零件受力后沿层间开裂,或薄壁一碰就断。
解决方案:
增加壁厚:承力区域建议不低于1.5–2.5mm,具体看材料。
调整打印温度:提高层间结合力。
优化打印方向:让层纹方向避开主要受力方向。
选择合适材料:尼龙、ABS、PETG、树脂等强度不同,需匹配应用。
10. 尺寸精度与装配问题
问题表现:
薄壁件容易收缩、变形,导致装配孔位不准、卡扣失效。
解决方案:
预留收缩补偿:根据材料和工艺调整尺寸。
增加定位结构:如加强筋、法兰、圆角过渡。
打印后测量:关键尺寸进行二次检测。
选择经验丰富的苏州3D打印公司:从设计端控制精度。
三、不同3D打印工艺的壁厚参考
| 工艺 | 常用材料 | 推荐最小壁厚 | 说明 |
| FDM | PLA、ABS、PETG、TPU | 0.8–1.2mm | 承力件建议1.5–2.5mm |
| SLA/DLP | 光敏树脂 | 0.4–0.8mm | 精细件可更薄,需评估 |
| SLS | 尼龙PA12等 | 0.7–1.0mm | 适合复杂结构和小批量 |
| SLM/DMLS | 不锈钢、铝合金、钛合金 | 0.3–0.5mm | 取决于粉末和结构 |
| PolyJet | 多材料树脂 | 0.3–0.5mm | 适合高精度多色多材料 |
注意:以上为参考值,实际壁厚需结合模型结构、受力、打印方向和材料综合确定。苏州3D打印公司工程师可为您提供针对性建议。
四、苏州3D打印公司——麦客信息如何帮您规避壁厚问题?
作为苏州3D打印服务厂家,我们不仅提供打印,更提供从设计到成品的一站式支持:
五、选择专业苏州3D打印,让壁厚不再成为难题
壁厚问题看似细节,却直接影响3D打印件的强度、精度、外观和成本。无论您是研发打样、小批量生产,还是复杂结构定制,找到一家经验丰富、响应及时的苏州3D打印公司,都能帮您少走弯路。
如果您正在寻找可靠的苏州3D打印服务,欢迎联系苏州麦客信息3D打印团队:18042677785(贾经理)。我们提供工业级3D打印、手板模型、功能零件、小批量定制和后处理一站式服务,从壁厚优化到成品交付,为您的项目保驾护航。更多苏州3D打印知识,欢迎持续关注我们。
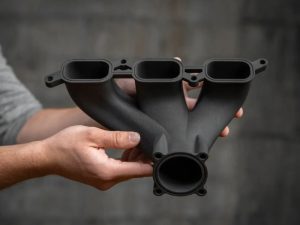
像排气歧管这种结构复杂、耐高温、还要精确装配的零件,能不能不开模、快速打样?能不能改一版、打一版?能不能小批量复制?答案是可以。下面苏州3D打印厂家——麦客信息结合高性能汽车排气歧管的开发思路,分享金属3D打印在汽车零部件定制中的实际价值,也帮助您判断...
查看全文
作为一个资深的苏州3D打印公司,我们总是会收到很多客户发来的模型文件,下面为大家分享一个常被忽略的3D打印建模错误。既不是壁厚太薄,也不是悬垂角度过大,却能直接导致打印失败。 一个典型的“顺序错误”案例 想象你要设计一个带加强筋的圆形底座。很多人的建模步...
查看全文
很多客户手头只有一件样品、一个老旧的零件,甚至是一件需要修复的残缺模型。传统的加工方式往往离不开设计图纸,这让很多有生产需求但没有原始文件的用户感到头疼。但在3D打印和逆向工程技术面前,这早已不是难题。 没有图纸,如何实现3D打印? 我们将整个过程分为...
查看全文
在产品研发与试产的关键阶段,企业常面临时间、成本与灵活性之间的艰难平衡。传统制造工艺在这一环节往往暴露出周期长、成本高、修改困难等短板。然而,通过3D打印与硅胶复模技术的协同应用,可以轻松解决这些痛点,为产品从概念到市场架起了一座高效、可靠的桥梁。 ...
查看全文 0
客官请稍后,玩命加载中!